

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Vedetty teräskuori, jonka sisähalkaisija on 140 mm, voi jättää puristuslinjan muutaman sekunnin välein, ja tämä vauhti on syynä siihen, että laite- ja teollisuusmoottorien valmistajat määrittävät moottorikotelon jatkuvan leimauksen suuritehoisiin ohjelmiinsa. Sen sijaan, että aihioita siirrettäisiin erillisten puristimien välillä, jatkuva viiva syöttää kelattua nauhaa moniasemaisen progressiivisen muotin läpi, jossa tyhjennys, piirtäminen, uudelleenpiirtäminen, lävistys ja trimmaus toimivat yhtenä koordinoituna sekvenssinä. Ostotiimin kohdalla tämä valinta ratkaisee osahinnan, toimitusvarmuuden ja sen, onko kymmenentuhannen kotelo samanlainen kuin työkalun ensimmäinen.
Mitä moottorikotelon jatkuva leimaaminen todellisuudessa sisältää
Jatkuva leimaaminen on koreografinen ongelma ennen kuin se on voimaongelma. Puristin toimittaa vetoisuuden, mutta nauhan asettelu, syöttöjärjestelmä ja muottiasemat päättävät, tuleeko kotelo pyöreänä, suorana ja toistettavana nopeudella. Jokainen asema suorittaa yhden toimenpiteen, ja kantonauha sitoo ne yhteen, jotta mikään ei ajaudu osumien väliin.
Tyypillisessä asuntotyössä asemat hajoavat seuraavasti:
Toleranssit ja ikkunoiden koko, joita voit realistisesti pitää
Hyvin hoidettu progressiivinen linja pitää sisähalkaisijan vaihtelun muutamaan millimetrin sadasosaan, kun muotiin on rakennettu mitoitus- tai silitysasema, ja koneistetut laakerien istukat voivat kiristää kriittisiä mittoja entisestään. Ostajan kannattaa kuitenkin tarkistaa ensin toleranssitaulukko, vaan kokoikkuna, koska muovausreitti asettaa rajat ennen kuin työkaluja leikataan.
Syväveto arkista peittää pienet ja keskikokoiset kuoret taloudellisesti, minkä vuoksi useimmat laite- ja teollisuuskäyttöohjelmat sijaitsevat tässä ikkunassa. Raskaammat seinät ja suuremmat halkaisijat siirtyvät kohti putkea tai valmistettua rakennetta. Ostopäätöksen laajempaa kehystystä varten meidän teräksinen moottorikotelo opas käy läpi koko valintalogiikan.
| Valmistusreitti | Tyypillinen ID-ikkuna | Seinä ja rakenne | Paras istuvuus |
| Piirretty teräskuori progressiivisella viivalla | 29,6-160 mm | Sheet seinään; jalustat, kannakkeet tai joustavat elementit hitsattuina | Koneiden ja teollisuuden käyttömoottorit |
| 304 ruostumaton piirretty kuori | 139-180 mm | Korroosionkestävä levyseinä | Pesu, ruoka ja ulkoiluvälineet |
| Raskasseinäinen teräskuori pohjalla | 260-343 mm | Paksu seinä hitsatulla pohjalla | Suuret teollisuus- ja erikoislaitteet |
| Teräsputkikotelo | 113-127 mm | Putkesta valmistettu paksu seinämä | Korkea kuormitus ja erikoisvarusteet |
 ID 82,4 mm Ohutseinäinen teräsmoottorikotelo hitsatuilla päätykansiilla 1,0 mm seinälle vedetty teräskuori, jossa on hitsatut päätykannet, kiinteät laakeripesät ja aksiaalinen tuuletus jäähdytystä varten. Se sopii artikkelin pienistä ja puoliväliin piirrettyihin kuori-ikkunoihin kädessä pidettäviin, kevyisiin moottorisovelluksiin. Näytä tuote →
Missä moottorikoteloiden jatkuva leimaaminen voittaa ja missä ei
Jatkuva leimaaminen lisää tilavuutta, toistettavuutta ja osahintaa, ja se menettää joustavuuden ja erittäin paksujen seinien vuoksi. Valitse väärä reitti, niin oireet ovat ennakoitavissa: työkalut, jotka eivät koskaan saavuta kannattavuusrajaa, tai seinät, jotka repeytyvät riippumatta siitä, miten aihion pidike on viritetty.
- Vuotuinen volyymi on kuusinumeroinen ja malli on vakaa mallivuosien ajan.
- Kuoren sisähalkaisija on vedetyn kuoren ikkunan sisällä noin 29,6-160 mm.
- Osakohtainen hinta ja erien välinen johdonmukaisuus ylittävät työkalubudjetin.
- Kannakkeet, jalustat ja koneistetut istuimet viimeistellään talossa leimauksen jälkeen.
- Volyymit ovat alhaiset tai geometria liikkuu edelleen versioiden välillä.
- Seinät ovat raskaita ja halkaisijat ovat suuria, ohittaen sen, mikä syväveto kestää hyvin.
- Profiili vastaa putkirakennetta paremmin kuin levy.
- Prototyypin nopeus on tärkeämpi kuin yksikkökustannukset ensimmäisissä tilauksissa.
 ID 127mm raskasseinäinen saumaton teräsmoottorikotelo Koneistettu saumattomasta teräsputkesta, jonka seinämä on 7,9 mm, tämä kotelo kestää suurta vääntömomenttia ja tärinää siellä, missä vedetty levy ei pysty. Sopiva esimerkki artikkelin näkemykseen raskaasta seinärakenteesta syvävetorajojen yli. Näytä tuote →
Viisi vikaa, jotka tuhoavat kotelot ja kuinka linjat taistelevat
Lähes jokainen asuntolinjan romun aiheuttajatarkistus päättyy samaan viiteen epäiltyyn, ja kaikkia heitä valvotaan suulake- ja syöttötasolla sen sijaan, että ne jäävät kiinni lopputarkastuksessa.
- Laipan rypistyminen: aihion pidikkeen paine ja vetohelman geometria pitävät laipan tasaisena; kun rauta rypistyy seinään, kuori on romua.
- Lävistyssäteen repeytys: vetosuhde on liian aggressiivinen materiaalille, joten korjaus on toinen uudelleenpiirrosasema tai pehmeämpi säde.
- Korvaus vanteessa: levyn anisotropia nostaa korvat kiinteisiin kulmiin, joten stanssaus lisää leikkausvaraa ja vanne puhdistuu.
- Jousto ja soikea trimmauksen jälkeen: muotin geometria kompensoituu ja lopullinen mitoitusasema palauttaa pyöreyden sisähalkaisijaan.
- Galvanoidun nauhan hilseilevä pinnoite: tiukat syöttökaaret ja stanssauskitka sirottavat sinkkikerroksen, joten syöttösäde ja voitelu ovat hallittuja.
Kun seinämän paksuus ylittää sen, mitä piirustus käsittelee mukavasti, rehellinen vastaus on vaihtaa reittiä eikä pakottaa arkkia. meidän teräsputkimoottorikoteloiden valmistus opas kattaa tämän polun yksityiskohtaisesti.
Jatkuvan leimauskotelon toimittajan hyväksyminen
Tuomari prosessiketjua, älä yksikköhintaa. Toimittaja, joka ulkoistaa muotin tai koneistuksen, luovuttaa kriittisimmät muuttujat jollekin, jota ei voi tarkastaa, ja hintaero ilmenee yleensä uudelleen rahti-, toimitusaika- ja toleranssiongelmina.
- Oma meistintekniikka: kysy kuka suunnittelee, leikkaa ja korjaa progressiivisen muotin ja kuinka nopeasti kulunut asema voidaan rakentaa uudelleen.
- Puristus- ja syöttökyky: vetoisuus, pedin koko ja servosyöttöjärjestelmä päättävät, mitkä kuorikoot voivat toimia nopeudella.
- Täydellinen toissijainen ketju: jalkojen ja kannakkeiden hitsaus, päätypintojen ja laakeripesien koneistus sekä pintakäsittely saman katon alla poistavat pinotoleranssit aiheuttavat kanavanvaihdot.
- Tarkastus puristimen takana: pyöreys, seinämän paksuus ja materiaalihyväksyntä tarkistettu oikeilla instrumenteilla, ei pelkästään jarrusatulalla.
- Volyymitodisteet: todellinen kapasiteetti, vuosia prosessissa ja todennettavissa oleva asiakaskunta.
Oma tehtaamme suorittaa leimaamisen, automaattisen hitsauksen, koneistuksen ja pintakäsittelyn yhdessä virtauksessa. Jiangsu Yufeng Electric Co., Ltd. on keskittynyt moottorikoteloiden valmistukseen 40 vuoden ajan, tukee asiakasohjelmia suunnittelutiimillä, jolla on keskimäärin yli 20 vuoden kokemus, ja toimittaa yli viisi miljoonaa koteloa vuodessa yli 50 moottorinvalmistajalle. Kuoret, kuten 140 mm:n kotelomme kahdella hitsatulla kannakkeella, osoittavat, kuinka leimaus ja toisiohitsaus yhdistyvät yhdeksi toimitukseksi.
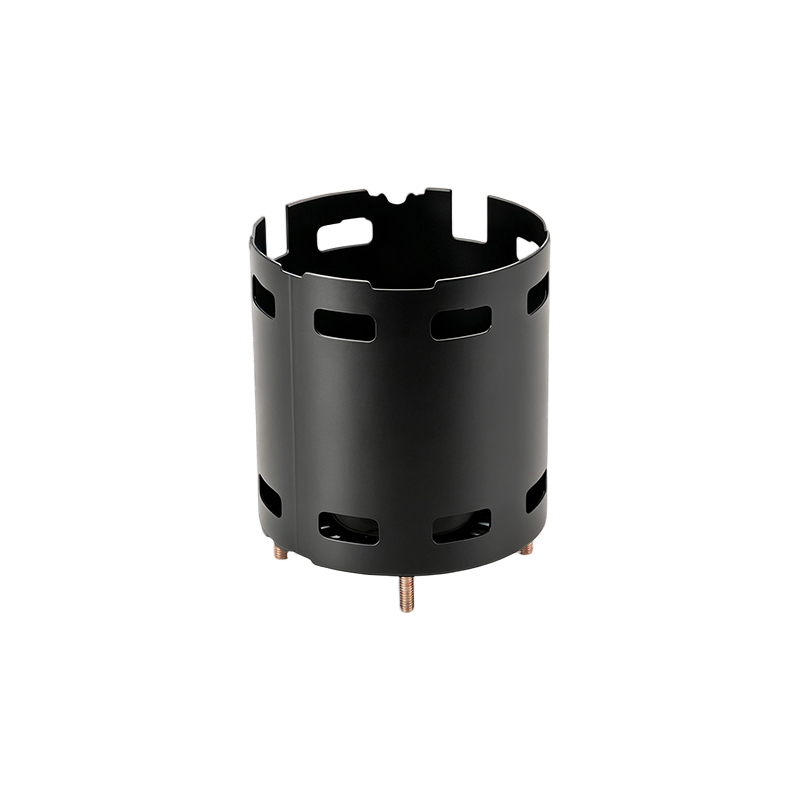
 ID 140mm teräsmoottorikotelo kahdella hitsatulla kannakkeella Piirretty teräskuori fosfatoidulla jauhemaalatulla viimeistelyllä, tiivistetyillä kaapeliholkkikierteillä ja kahdella hitsatulla asennuskiinnikkeellä. Se havainnollistaa artikkelin näkemystä leimaamisen ja toisiohitsauksen yhdistämisestä yhdeksi tuotteeksi. Näytä tuote →
Usein kysytyt kysymykset
Mikä kokoalue sopii moottorikotelon jatkuvaan leimaamiseen?
Piirretyt levykuoret kulkevat linjoillamme noin 29,6 mm:stä 160 mm:iin. Sen lisäksi seinäpaksuus ja puristusvoimakkuus työntävät työtä kohti raskasta seinä- tai putkirakennetta, joita valmistamme sisähalkaisijaltaan jopa 343 mm.
Miten jatkuva leimaaminen eroaa siirtomuotista leimaamisesta?
Jatkuvassa leimauksessa nauha kuljettaa osan jokaisen aseman läpi yhden muotin sisällä. Siirtoleimauksessa yksittäisiä osia liikutetaan erillisten meistien välillä sormilla tai roboteilla. Jatkuvat linjat kulkevat nopeammin per osa; siirtolinjat käsittelevät syvempiä vetoja ja suurempia kuoria.
Mitkä materiaalit sopivat parhaiten leimattuihin koteloihin?
Kylmävalssattu teräs on laite- ja teollisuuskuorten oletusarvo. 304 ruostumaton sopii pesuun ja syövyttäviin ympäristöihin, ja galvanoitu nauha kulkee hyvin, kun syöttösäde ja voitelu on hoidettu suojaamaan pinnoitetta.
Mitä toleranssia pitäisi odottaa sisähalkaisijalta?
Kun mitoitus tai silitys on sisäänrakennettu progressiiviseen muotiin, voit odottaa sisähalkaisijan säätöä muutaman sadasosan millimetrin sisällä. Kun moottorin suunnittelu vaatii enemmän, koneistus leimaamisen jälkeen asettaa laakerien istukat ja päätypinnat lopullisiin mittoihin.
 Previous