

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Aiemmin tänä vuonna eurooppalainen pumppuvalmistaja hylkäsi 3 000 leimattua teräsmoottorikoteloa 240 tunnin suolasuihkutestin jälkeen. Staattorin reiässä, evien raoissa ja kaapeliläpiviennin takana olevassa taskussa näkyi punaisia ruosteviivoja, kun taas ulkopinnat näyttivät virheettömiltä. Ruiskutuskaappi oli pinnoittanut kaikki pinnat, joita ase näki, ja ohittanut kaikki pinnat, joita se ei voinut nähdä.
Tuloksena on tasainen, tiiviisti sidottu kalvo, joka päihittää ruiskutetyn pohjamaalin suolaruiskutuksen kestävyyden, reunojen peittävyyden ja materiaalin käytön suhteen. Alla olevat osiot kattavat prosessin vaiheet, tarjouspyyntöön lisättävät numerot ja tarkastuskohdat, jotka erottavat hallitun e-coat-linjan kunnianhimoisesta kastosäiliöstä.
Miksi elektroforeettinen pinnoite on määrätty teräsmoottorikoteloille?
E-coat on määritelty moottorikoteloille, koska korroosio alkaa sisältä, ei ulkoa. Staattorin reikä näkee kondensaatiota jokaisessa lämpösyklissä: moottori lämpenee käyttöjakson aikana, jäähtyy sitten ja vetää kosteaa ilmaa kotelon onteloon. Kun kosteus asettuu päällystämättömään poraukseen, muodostuu punaista ruostetta ja irtonaiset oksidihiukkaset kulkeutuvat laakerikammiota ja roottorin ilmaväliä kohti.
Elektroforeettinen pinnoite poistaa tämän perimmäisen syyn: sähkökenttä vetää maalin poraukseen, jännitysrivien taakse ja hitsisaumaa pitkin pitäen kalvon paksuuden noin 5 mikronin sisällä kappaleen poikki. Ruiskutus vaihtelee 20-40 mikronia tasaisten pintojen ja reunojen välillä.
Tyypillinen teräsmoottorikotelo 100-160 mm:n reikäalueella on paras e-coat-kelpoisuuden perusviiva, koska sen reiän pituuden ja halkaisijan suhde vastaa suurempia teollisuusrunkoja.
Nelivaiheinen E-Coat-prosessi: esikäsittelystä kovettumiseen
Jokainen e-coat-vika - rakkuloita, reikiä, huono tarttuvuus - viittaa johonkin neljästä prosessivaiheesta. Kotelo voi läpäistä visuaalisen tarkastuksen ja silti epäonnistua kentällä, jos esikäsittelykylvyn johtavuus ajautuu sen ikkunan ulkopuolelle.
- Esikäsittely. Alkalinen rasvanpoisto poistaa leimausöljyt, jonka jälkeen suoritetaan vastavirtahuuhtelu ja sinkkifosfaatti- tai zirkoniumkonversiopinnoite. Loppuhuuhtelun johtavuus alle 5 mikrosiemensiä/cm on hyväksyntäraja.
- Upotus. Kotelo on upotettu kylpyyn, tyypillisesti 18-22 prosenttia kiintoainetta katodiselle epoksille. DC-jännite 150-300 V tallentaa kalvon; jännitteinen aika ohjaa paksuutta noin 1,5-2,5 mikronia sekunnissa.
- Ultrasuodatushuuhtelu. Suljetun kierron ultrasuodatushuuhtelut keräävät maalin talteen ja pesevät kovettumattoman kalvon liukenematta sitä. Tukkeutunut kalvo näkyy ulosvetotahreina ja kylvyn johtavuuden nousuna.
- Parantaa. Kalvo silloittuu 170-180 asteessa 20-30 minuutin ajan. Undercure jättää pehmeän kalvon; overbake haurauttaa polymeerin.
| Vaihe | Avainohjausparametri | Vikatila, jos se ei ole spesifinen |
| Esikäsittely | Loppuhuuhtelun johtavuus alle 5 mikrosiemensiä/cm | Huono tarttuvuus, kalvon irtoaminen |
| Upotus | Kylvyn kiintoainepitoisuus 18-22 prosenttia, jännite 150-300 V DC | Neulanreiät, epätasainen kalvorakenne |
| UF-huuhtelu | Läpäisyvirtauksen ja paineen tasapaino | Ulosvetotahrat, kylvyn likaantuminen |
| Parannuskeino | Metallin lämpötila 170-180 astetta C 20-30 min | Pehmeä kalvo tai overbake haurastunut |
Kalvon paksuus, standardit ja mitä ostajan tulee määrittää
Määritä vähintään 18-25 mikronin kalvo ulkopinnoille, 10-15 mikronia sisäreikille ja varmista suolasuihkulla ja ristikkotarttuvuus. Jokainen alla oleva kohde on yhdistetty testistandardiinsa.
Samat standardit koskevat kaikkia kokoja. Raskasseinäiset kotelot, joiden reikä on yli 260 mm, tarvitsevat kalvokartoituksen koko reiän pituudelta; vetokulma laipassa on paikka, jossa paksuusvirheet näkyvät ensin.
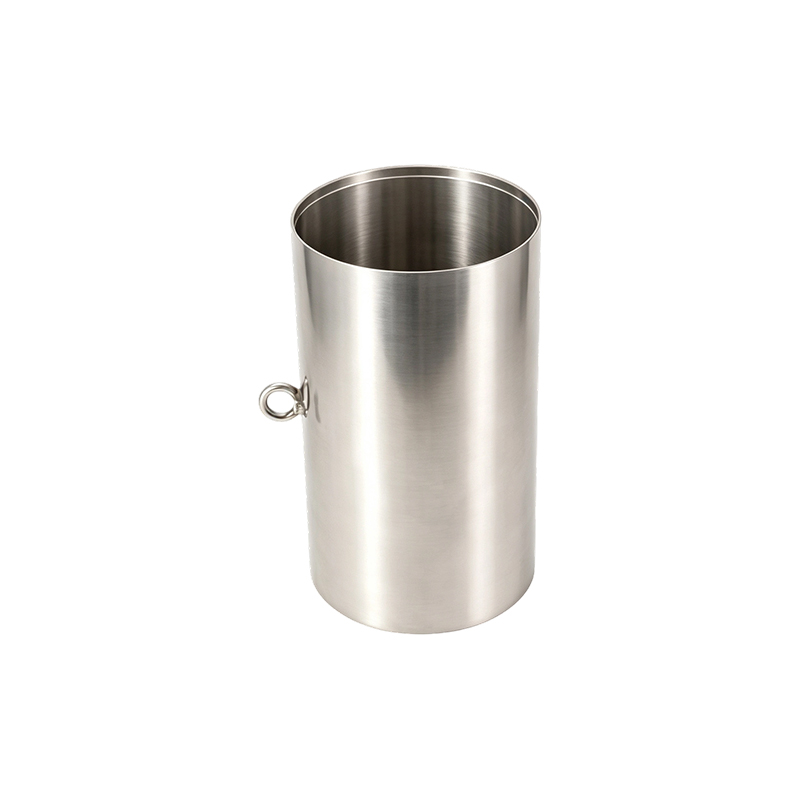
 343 mm:n sisäinen raskasseinäinen moottorikotelo pohjalla ja hitsatulla nostokorvakkeella Tämä erittäin suurille teollisuusmoottoreille suunniteltu kotelo tarjoaa 6 mm:n seinämän paksuuden, hitsatun riviliittimen ja asennusjalan vakaaseen tukeen vaativissa sovelluksissa, kuten kaivostoiminnassa ja laivojen propulsiossa. Näytä tuote →
| Omaisuus | Tavoitearvo | Testausmenetelmä |
| Kuivakalvon paksuus | 18-25 mikronia ulkoinen; Vähintään 10 mikronia reiässä | Pyörrevirta ISO 2808 mukaan |
| Ristiviivokiinnitys | Ei poistoa 0 mm:n välein | ASTM D3359 |
| Suolasuihku punaista ruostetta | Ei punaruostetta ennen 240 h | ASTM B117 |
| Kynän kovuus | 2h minimi | ASTM D3363 |
Alla oleva kartta on peräisin hitsatusta 140 mm:n kotelosta ohjatulla katodisella epoksilinjalla:
Jos poraus työstetään pinnoituksen jälkeen, kalvoarvoilla ei ole vaikutusta puristussovitustoleransseihin. Jos päällystetty reikä on sovituspinta, vähennä mitattu kalvo häiriövarasta ja suorita puristussovitustesti päällystetyillä näytteillä.
Hartsivalinta moottorikotelon E-Coatille: epoksi, akryyli tai hybridi
Määritä katodinen epoksi oletusasetukseksi, akryyli vain, kun värin tai UV-stabiilisuus on kova vaatimus, ja hybridijärjestelmät, kun yhden linjan on täytettävä sekä korroosio- että kosmeettiset tavoitteet.
Paras korroosionkestävyys ja tarttuvuus; saatavana vain mustana ja tummanharmaana. Käytetään noin 90 prosentissa moottorikotelosovelluksista, koska se läpäisee 240 tunnin suolasuihkun 20 mikronilla.
Parempi UV- ja värinkesto korkeammalla kiillolla, mutta alhaisemmalla korroosionkestävyydellä. Valitaan, kun kotelo pysyy näkyvissä ilman pintamaalia, tyypillisesti laitemoottoreissa.
Keskitasoinen korroosion ja värien suorituskyky. Käytetään, kun yksi uuni käsittelee sekalaisia osia ja linja ei voi suorittaa kahta kylpykemiaa.
Raskasseinäisille teräksisille moottorikoteloille, jotka ovat alttiina pesukemikaaleille ja tiesuolalle, moottorin kotelon elektroforeettinen pinnoite määritelty on yleensä 25-30 mikronin katodinen epoksirakenne, jonka suolaruiskutustulokset ovat yli 400 tuntia. Märkäkäyttöiset pumppumoottorit, joissa käytetään teräsputkikoteloita, noudattavat samaa sääntöä; putkirungossa ei ole teräviä reunoja, joten kalvo pysyy yhtenäisenä ympäri kehää.
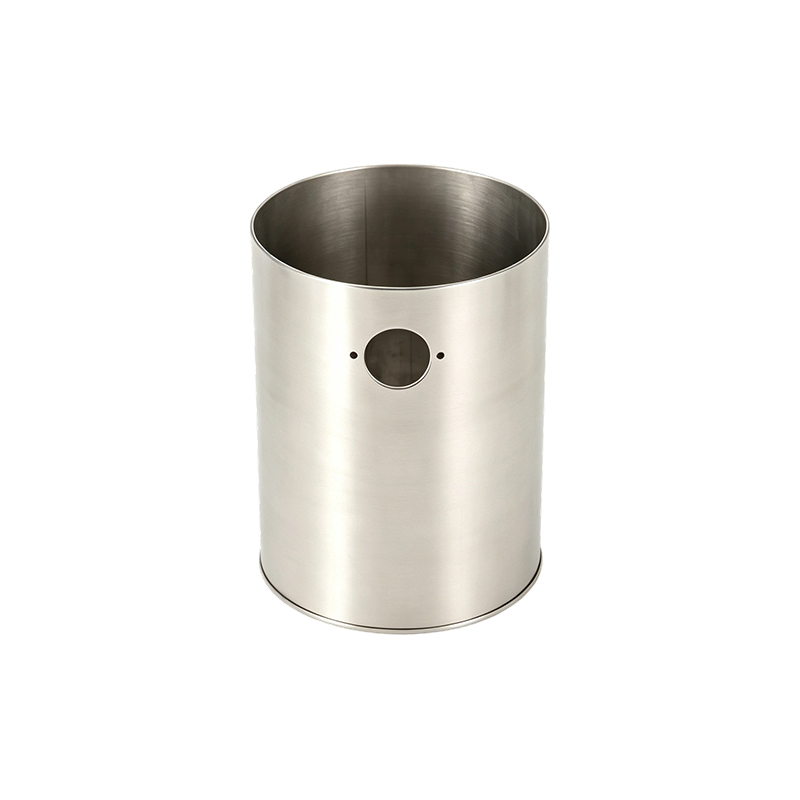
 127 mm:n läpimitta saumaton teräsputki raskaan seinän moottorikotelo Tarkasti valmistettu saumattomasta teräsputkesta, jonka seinämän paksuus on 7,9 mm, tämä kotelo tarjoaa erinomaisen rakenteellisen jäykkyyden ja väsymiskestävyyden, ja se sopii erinomaisesti raskaaseen teollisuuskäyttöön, joka vaatii kestävyyttä ja vääntölujuutta. Näytä tuote →
Elektroforeettinen pinnoite vs. jauhemaalaus: mikä muuttuu ostajan kannalta?
E-coat voittaa sisäisen peiton ja kalvon tasaisuuden; jauhe voittaa ulkoisen kalvon rakenteen, iskunkestävyyden ja värivalikoiman. Moottorikoteloissa nämä kaksi yhdistetään usein.
- Upotus reaches every internal cavity
- 15-25 mikronin kalvo, yhtenäinen 5 mikronin sisällä
- Erinomainen reuna- ja hitsisauman peitto
- Materiaalin käyttöaste noin 95 prosenttia
- Kapea värivalikoima: musta ja tummanharmaa
- Suihkutus, peitto vain näköetäisyydellä
- 60-120 mikronin kalvo iskunkestävyyttä varten
- Paksu, kova ulkopinta
- Yliruiskutus heikentää tehokkuutta
- Laaja väri- ja tekstuurivalikoima
Yleinen kuvio on e-coat-pohjakerros ja jauhemaali paljaalla ulkopinnalla: poraus saa täyden korroosiosuojauksen ja ulkopinta paksumman, naarmuuntumattoman, väriin sopivan viimeistelyn.
Toimittajan E-Coat-sarjan auditointi ennen tilaamista
Tarkista kylpy, älä esite. Pyydä titrauslokeja, johtavuustietueita ja filmikarttoja viimeisten 30 tuotantopäivän ajalta; Käsittele yhtä suolasuihkutodistusta asiakirjana, ei todisteena.
Valmistaja, kuten Jiangsu Yufeng Electric Co., Ltd., joka suorittaa koko prosessin teräksen muovauksesta pintakäsittelyyn yhdessä tehtaassa, voi dokumentoida kylpy- ja esikäsittelyhistorian joka tuotantopäivänä.
- Esikäsittelyn kemialliset lokit: fosfaatti- tai zirkoniumpitoisuus ja lietetiedot
- Loppuhuuhtelun johtavuus alle 5 mikrosiemensiä/cm
- Kylvyn kiintoaineet, pH, lämpötila ja johtavuus piirrettynä viimeisen 30 työvuoron ajalta
- Tuotantokoteloiden kalvon paksuuskartat, rei'itys- ja ripalukemat
- Kovettumislämpötilaprofiili: asetuspiste, hihnan nopeus ja metallin lämpötilatiedot
- Suolasumutus ja tartuntaraportit samasta kylpykemiasta, joka käyttää osiasi
Ohjattu viiva pitää kalvon paksuuden Cpk yli 1,33:n. Hallitsematon siima heilahtelee 10 mikronia tai enemmän erien välillä, ja nämä heilahtelut korreloivat suoraan takuun palautusten kanssa kosteassa tai pesukäytössä.
Usein kysytyt kysymykset
Kuinka kauan elektroforeettinen pinnoite suojaa moottorin koteloa?
Sisäkäytössä 20-25 mikronin katodinen epoksi e-coat asianmukaisesti esikäsitellyssä teräskotelossa estää punaruostetta yli 240 tunnin ajan ASTM B117:ssä ja vuosia sisätiloissa. Ulkokäyttöön tai pesuun tarvitaan paksumpi kalvo tai jauhemaali.
Vaikuttaako e-pinnoite staattorin reiän puristussovitustoleransseihin?
Jos poraus työstetään pinnoituksen jälkeen, e-coatilla ei ole vaikutusta sovitukseen. Jos päällystetty reikä on sovituspinta, vähennä 10-15 mikronin kalvo häiriövarasta ja suorita puristussovitustesti päällystetyillä näytteillä.
Voidaanko e-pinnoite levittää ruostumattomasta teräksestä valmistettuihin moottorikoteloihin?
E-coat tarttuu ruostumattomaan teräkseen esikäsittelyn jälkeen, mutta sitä käytetään harvoin ruostumattomiin 304-moottorikoteloihin, koska metalli kestää jo korroosiota. Sitä käytetään vain, kun tarvitaan galvaanista eristystä, väriä tai tasaista viimeistelyä.
Mitä e-pinnoite lisää teräksisen moottorikotelon kustannuksiin?
100–160 mm:n kotelossa e-coat lisää osakustannuksia 3–8 prosenttia riippuen tilavuudesta, kalvon paksuudesta ja siitä, toimiiko linja talon sisällä. Materiaalin käyttöaste lähes 95 prosenttia pitää sen ruiskutuspohjamaalin alapuolella.
 Previous