

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Kun moottorikotelon piirros ylittää insinöörin pöydän vuonna 2026, se näyttää harvoin vanhemmissa luetteloissa näkyvältä tavalliselta sylinteriltä. Versioluettelossa mainitaan usein kolme asiaa: robottikokoonpanokennoa vastaava kiinnikekuvio, jäähdytyskanavatasku, jossa ennen oli suora poraus, ja toleranssi, joka pakottaa koneistuskeskuksen sorvin sijaan. Nämä vaatimukset eivät ole yksittäistapauksia. Ne tulevat moottorikoteloiden suunnittelutrendit jotka ovat siirtyneet EV-ohjelmista teollisuuskäyttöihin, kodinkoneisiin ja erikoislaitteisiin.
Valmistajalle, kuten Jiangsu Yufeng Electric Co., Ltd., joka toimittaa teräs- ja ruostumattomasta teräksestä valmistettuja koteloita, joiden sisähalkaisija on 29,6 mm:stä 343 mm:iin, nämä suuntaukset ratkaisevat, mitkä piirustukset lainataan ja mitkä työkalut rakennetaan. Alla olevissa osissa eritellään neljä trendiä, jotka todennäköisimmin ilmestyvät uudessa moottoriohjelmassa.
Moottorikoteloiden suunnittelutrendit: Universal-kuorista sovelluskohtaisiin kiinnityksiin
Selkein moottorikoteloiden suunnittelutrendi on yleiskuoren loppu: kotelot on nyt työkaluilla yhtä asennustapaa varten sen sijaan, että ne leikattaisiin yleisputkesta.
Suunnittelijat määrittelevät kannakkeisiin asennettavia kehyksiä pumppuille ja puhaltimille, jalka-asennettavia kuoria vaihteistoille ja kompressoreille sekä laippayhdistelmiä pilottirekisterillä kasvoasennettaville moottoreille. Tämä muutos siirtää tuotannon laajuutta ylöspäin. Asuntojen toimittaja ei voi enää toimittaa tavallista putkea; sen on koneistettava kiinnityspinnat, porattava tapinreiät ja tarkistettava jalan tasaisuus asiakkaan käyttöliittymäpiirustuksen perusteella. Tämän seurauksena kannakkeisiin asennetut moottorin rungot ja jalkaan kiinnitettävistä kuorista on tullut erilliset tuoteperheet yleisen linjan vaihtoehtojen sijaan.
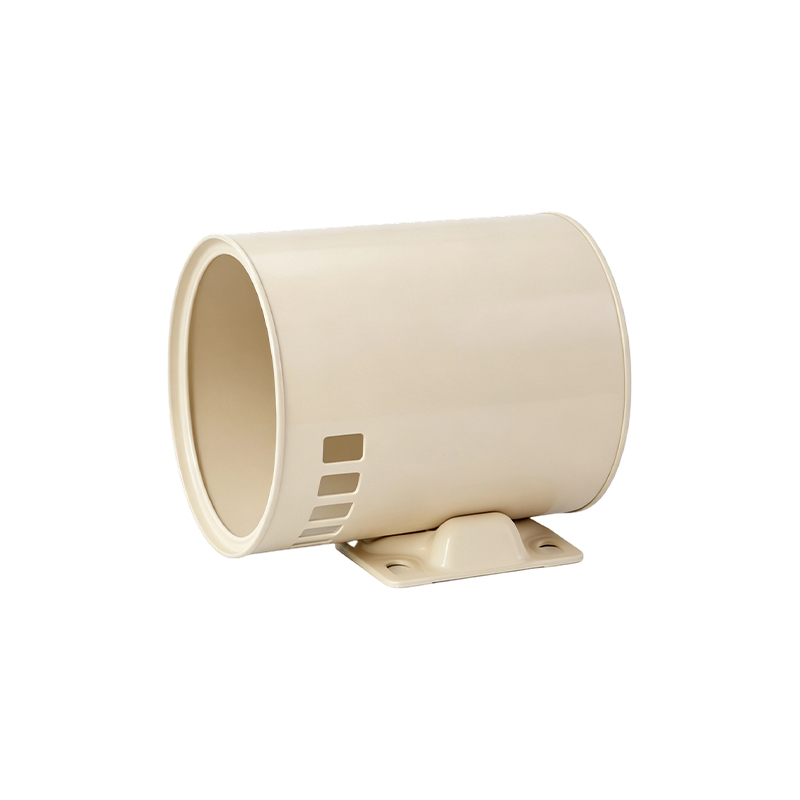
Yksi käytännön esimerkki on 140 mm:n kotelo pumppukäytölle, jossa on kaksi koneistettua kannaketta. Kiinnikkeiden välinen jako, pinnan korkeus ja yhdensuuntaisuus tarkistetaan CMM:llä ennen kuin ensimmäinen näyte lähtee tehtaalta.
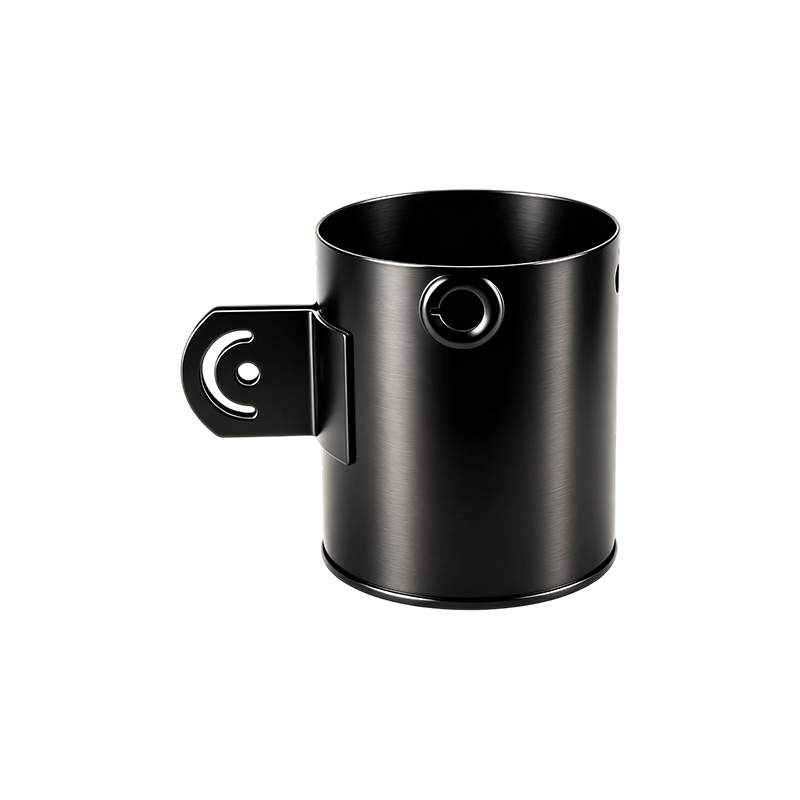 Teräsmoottorikotelo kahdella hitsatulla kannakkeella pumppukäytöille Tämä 140 mm:n sisähalkaisijaltaan oleva kotelo kahdella hitsatulla kiinnityskannattimella on koneistettu hitsauksen jälkeen pitämään kaltevuus, yhdensuuntaisuus ja pinnan korkeus, mikä varmistaa pumpun käyttöyksiköiden luotettavan kiinnityksen. Näytä tuote →
Kun kannakkeet hitsataan, lämmöntuotto voi vetää koneistetut pinnat pois yhdensuuntaisista. Toimittaja, joka koneistaa hitsauksen jälkeen, eikä sitä ennen, pitää nämä toleranssit luotettavasti koko erän kohdalla.
Yleisiä arvioitavia asennusmalleja
- Kierre- tai läpimeneviä reikiä sisältävä sivukiinnike kompakteille pumppu- ja puhallinmoottoreille
- Tasainen jalkakiinnitys, jossa on uritetut reiät tärinätyynyjä ja kiskojärjestelmiä varten
- Laippakiinnitys ohjausrekisterillä ja pulttiympyrällä pinta-asennetuille moottorikokoonpanoille
Mitattavissa oleva tulos: kotelo, jossa on koneistetut kannatinpinnat, voi lyhentää moottorikokoonpanon säätöaikaa minuuteista sekunneihin samalla, kun se poistaa yhden roottorin ja kuorman välisen kohdistusvirheen lähteen prosessista.
Moottorikoteloiden suunnittelutrendit: Lämmönhallinnasta tulee asuntotehtävä
Lämmönhallinta on nopeimmin muuttuva moottorikoteloiden suunnittelutrendi, koska kotelo on nyt laadittu lämmönvaihtimeksi, ei suojakuoreksi.
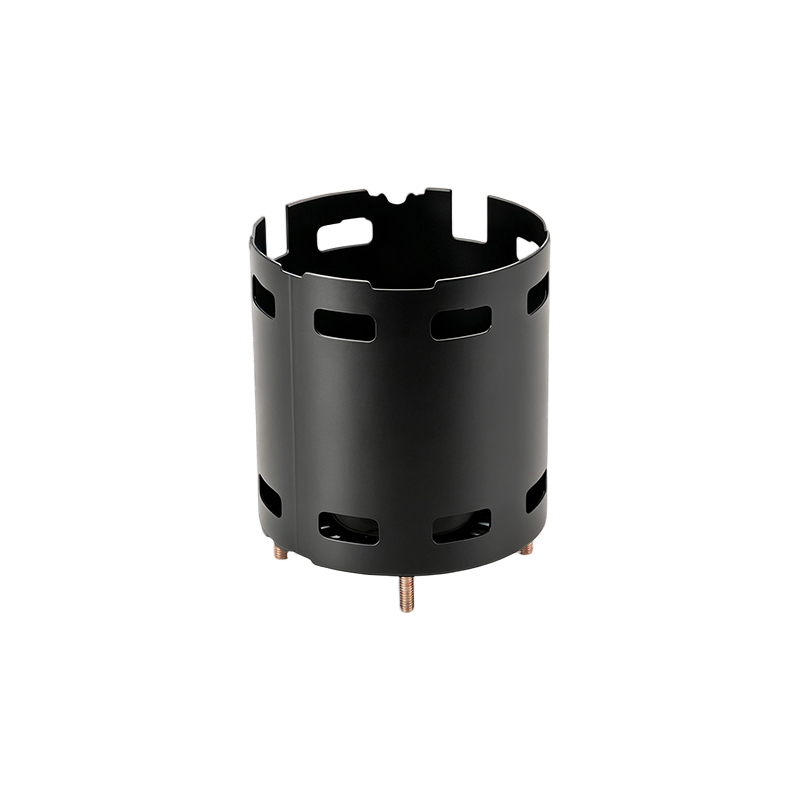
Koska moottorit kutistuvat samalla teholla, kotelon on poistettava enemmän lämpöä pinta-alan neliösenttimetriä kohden. Tämä kirjoittaa geometrian uudelleen kolmella tavalla: syvemmät rivat, integroidut jäähdytysvaipat ja seinään koneistetut ilmakanavat. Teräskoteloissa materiaalin lämmönjohtavuus ei voi kilpailla alumiinin kanssa, joten suunnittelijat kompensoivat pinta-alalla ja ilmavirran ohjauksella. Alla oleva kaavio osoittaa, miksi evien geometrialla on merkitystä.
Hiiliteräs johtaa lämpöä noin 50 W/(mK), joka on noin neljännes alumiinin 205 W/(mK). Ruostumaton teräs laskee 16:een. Teräskotelo, jossa on korkeat evät ja suunnattu tuulettimen virtaus, voi silti saavuttaa lämpötavoitteet, erityisesti sisäteollisuudessa, jossa iskunkestävyys ja hinta painavat enemmän kuin paino.
Toinen aliarvostettu ongelma on yhtenäisyys. Kotelo, jossa on epäsymmetriset rivat tai yksi aksiaalinen ilmakanava, luo kuuman pisteen vastakkaiselle puolelle, mikä lyhentää käämin eristyksen käyttöikää. Suora vastaus ostajille: pyydä lämpösimulaatioraportti ennen ensimmäistä artikkelia, ei sen jälkeen.
Korroosionkestävyys siirtyy materiaalin valintaan
Korroosionkestävyys on nyt moottorikoteloiden suunnittelussa materiaalivalintapäätös, ei maalaamon jälkikäteen.
Elintarvikkeiden jalostus, kemikaalipumput, rannikkoalueiden LVI ja tietyt sähköautojen konepellin alaiset paikat määrittävät ruostumattomasta teräksestä valmistetut kotelot, koska maalattujen aukkojen ja pultinreikien reunakorroosio ilmaantuu näissä ympäristöissä kuukausien kuluessa. Arvosana 304 on lähtökohta; luokka 316 on varattu runsaasti kloridia sisältäviin sovelluksiin, vaikka se on vähemmän yleinen koteloissa koneistuskustannusten vuoksi.
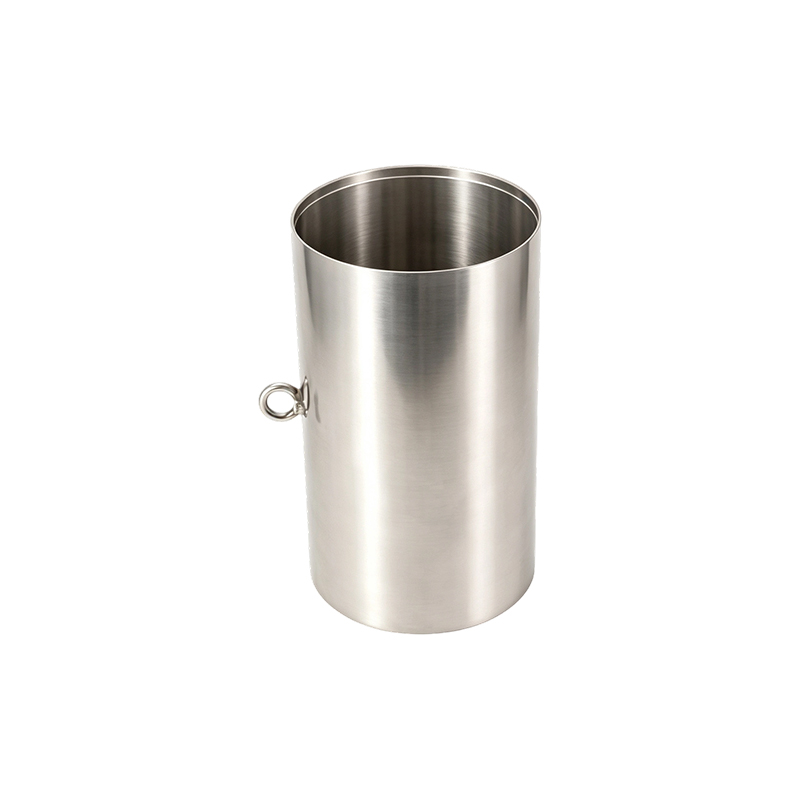
Ruostumattomasta teräksestä valmistettujen koteloiden hitsaus vaatii säädeltyä lämmöntuontia. Levystä valssatun 139 mm:n 304SS-kotelon tulee säilyttää reiän pyöreys hitsin kutistumisen jälkeen; kiinnikkeet ja määritelty hitsausjärjestys pitävät sisähalkaisijan toleranssin sisällä.
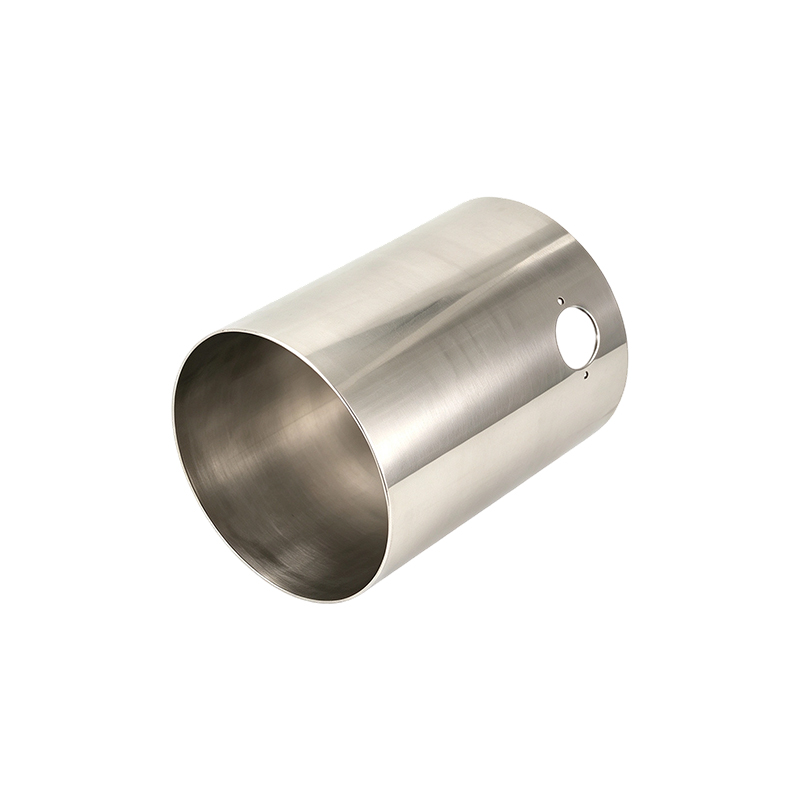 Hitsattu 304SS-moottorikotelo, jossa on ohjattu lämmöntuonti Tämän 139 mm:n ruostumattomasta teräksestä valmistetun kotelon tulee säilyttää reiän pyöreys hitsauksen jälkeen; ohjattu lämmönsyöttö ja kalusteet ovat välttämättömiä, ja suolasuihkun hyväksymiskriteerien määrittäminen piirustuksiin estää kenttähäiriöt. Näytä tuote →
Suunnittelijan tulee kirjoittaa piirustukseen korroosion hyväksymisstandardi, kuten suolaruiskutustunnit tai kosteusaltistuksen kesto. Ilman sitä toimittajat siirtyvät oletusarvoisesti kosmeettiseen passivointiin ja kotelo voi pettää kentällä maalatuista reunoista.
Automatisoidut kokoonpanolinjat asettavat uusia moottorikoteloiden suunnittelutrendejä
Automaattiset puristus- ja kiinnityslinjat asettavat uusia moottorikoteloiden suunnittelutrendejä vaatimalla toistettavaa porausgeometriaa mittakaavassa.
Kun roottori painetaan koteloon, poraustoleranssi määrittää, pysähtyykö puristin oikeaan voimaan vai hylkääkö osakokoonpanon. Pienille laminoiduille moottoreille yleisiä vaatimuksia ovat nyt reiän pyöreys 0,03 mm ja pinnan neliömäisyys 0,05 mm. 2,0 mm:n puristetussa teräskotelossa tämä tarkkuus saavutetaan prosessivalinnalla: tarkkuusporaustanko, ilmamittaus ja tilastollinen prosessinohjaus.
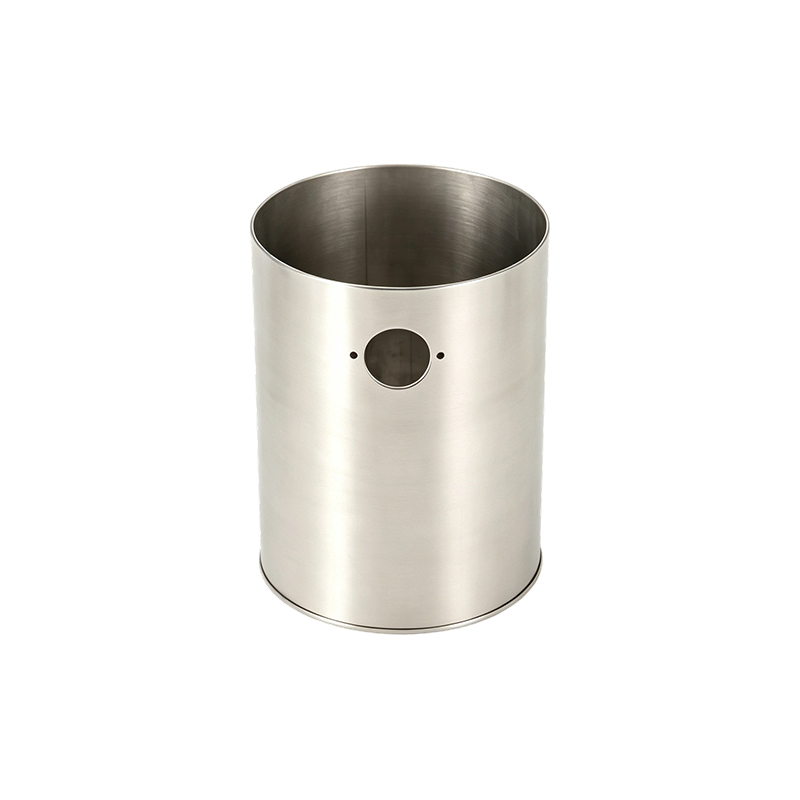
Suuremmat kotelot siirtävät haasteen kiinnitykseen. 260 mm sisähalkaisijaltaan paksuseinämäinen teräsrunko jalustalla säilyttää geometriansa vain, jos alusta kiristetään ennen porausta ja vapautetaan, kun osa on saavuttanut huoneenlämpötilan.
 Raskaanseinäinen moottorikotelo jalustalla suuritehoisiin sovelluksiin Tämä kotelo kestää vääntömomenttia ja iskuja 260 mm:n reiän ja 5 mm:n seinämän paksuuden ansiosta. Asianmukainen kiristys ennen porausta ja porauksen pyöreyden ja pohjan tasaisuuden varmistaminen ovat kriittisiä automatisoidussa kokoonpanossa. Näytä tuote →
Hitsauskiinnikkeet suojaavat myös koteloa siltahitsauksen aikana; hyvä kiinnitys voi olla ero 0,05 mm pyöreän reiän ja 0,12 mm soikean välillä jäähdytyksen jälkeen. Ostajien tulee pyytää mittavarmennusraportti, jossa erotetaan porauksen pyöreys, kannattimen pinnan yhdensuuntaisuus ja pohjan tasaisuus. Yksittäinen "halkaisija OK" -linja ei enää riitä automaattiseen kokoonpanoon.
Mitä nämä asuntotrendit tarkoittavat autohankinnoissa
Moottorinvalmistajille moottorikoteloiden suunnittelutrendit muuttavat tarjouspyyntövaiheessa esitettyjä kysymyksiä, eivät vain piirustuksia.
Toimittajan prosessikyvyllä on enemmän merkitystä kuin luettelosivulla. Integroidulla asennus- ja lämpöominaisuuksilla varustettu kotelo sisältää prosessiriskin, jota tavallisella sylinterillä ei koskaan ollut. Siellä yrityksen sisäinen leimaamisen, hitsauksen, koneistuksen ja pintakäsittelyn ketju kannattaa: vähemmän vaihtoja, nopeammat kiinnitysten iteraatiot ja lyhyempi reaktioaika.
| Trend | Mikä muuttui | Hankintatoimet |
| Integroitu asennus | Kannakkeet ja jalat koneistettu kiinnityspiirustuksen mukaan | Lähetä kiinnityspiirustus tarjouspyynnön kanssa |
| Lämpöarkkitehtuuri | Rivat ja jäähdytyskanavat tulevat osaksi koteloa | Tarkista lämpösimulaatioraportti ennen ensimmäistä artikkelia |
| Ruostumaton materiaali | Hitsaus- ja koneistuskustannukset nousevat | Määritä suolan ruiskutustunnit ja materiaalilaatu |
| Tiukemmat toleranssit | Pyöreys ja yhdensuuntaisuus hallinnassa mittakaavassa | Vaadi SPC-tiedot PPAP:lla |
Kolme pyyntöä, jotka erottavat tietoiset ostajat
- Kysy työstöjärjestystä, mukaan lukien kuinka kotelo kiinnitetään porauksen aikana.
- Pyydä ensimmäisen artikkelin raportti, jossa on CMM-tiedot ilmoitetulla toleranssilla.
- Pyydä suolasuihku- tai kosteustestituloksia ennen tuotantotyökalujen leikkaamista.
Usein kysytyt kysymykset
Mikä on moottorikotelo?
Moottorikotelo on rakenteellinen kuori, joka tukee staattori- ja roottorikokoonpanoa, suojaa sisäisiä komponentteja, siirtää lämpöä ympäröivään ilmaan ja tarjoaa käyttöliittymät käytettävälle koneelle.
Mikä materiaali on paras moottorikoteloksi?
Hiiliteräs on oletusarvo useimmissa teollisuusmoottoreissa jäykkyyden, hitsattavuuden ja kustannusten vuoksi. Ruostumattomasta teräksestä tulee oikea valinta, kun vaaditaan korroosionkestävyyttä, ja alumiini sopii sovelluksiin, joissa paino ja lämmönjohtavuus ylittävät materiaalikustannukset.
Mikä toleranssi on vakiona moottorikotelon reiässä?
Pienissä ja keskisuurissa moottoreissa reiän pyöreys 0,03–0,05 mm ja reiän halkaisija H7:n sisällä ovat yleisiä nykyisissä suunnittelukatselmuksissa. Suuremmat, paksuseinäiset kotelot toimivat usein 0,05 - 0,08 mm:llä riippuen puristusliitoskokoonpanoprosessista.
Miten moottorikoteloiden suunnittelutrendit vaikuttavat toimitusaikoihin?
Integroidut asennusominaisuudet ja lämpövalidointi lisäävät työstö- ja tarkastusvaiheita, joten trendiohjattu kotelo kestää yleensä kauemmin kuin tavallinen putki. Koteloiden valmistaja, joka ohjaa leimaamista, hitsausta ja koneistusta sisäisesti, voi pitää suurimman osan lisäyksestä työkalu- ja ensimmäisen tuotteen vaiheen sisällä.
 Previous