

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Löysää käyttöönoton yhteydessä tärisevän moottorin kiinnityspultteja ja liu'uta rakotulkki jokaisen jalan alle. Jos toinen jalka aukeaa 0,05 mm tai enemmän, runko taipuu aina pulttien kiristyksen yhteydessä ja laakeria kantava reikä menettää pyöreyden sen mukana. Kyseessä on moottorin kotelon muodonmuutos yleisimmässä kenttämuodossaan, ja se on harvoin moottorin oma vika: lopputulos päätettiin jo aikaisemmin, vetopuristimessa, hitsauslaitteessa ja porakoneessa.
Tässä artikkelissa kartoitetaan, mistä kotelon muodonmuutos johtuu, miksi muutama sadasosa millimetriä määrää moottorin käyttöiän ja mitkä rakenne- ja prosessivalinnat estävät teräskotelon kierron leimaamisen lopulliseen kokoonpanoon asti.
Mitä moottorikotelon muodonmuutos todellisuudessa tarkoittaa
Moottorin kotelon muodonmuutos tarkoittaa mitä tahansa kotelon poikkeamaa sen aiotusta geometriasta, ja se esiintyy kahdessa muodossa, jotka käyttäytyvät hyvin eri tavalla, kun moottori on koottu.
Moottorin kotelon muodonmuutos: moottorin kotelon mitattavissa oleva poikkeama sen määritellystä geometriasta, mukaan lukien reiän pyöreys, kärjen samankeskisyys, laipan tasaisuus ja jalan samantasoisuus, joka johtuu valmistusjännitysten, kokoonpanokuormien tai käyttöolosuhteiden vuoksi.
Käytännössä tärkeä ero on elastisuus ja muovi. Elastinen muodonmuutos häviää, kun kuorma poistuu; plastinen muodonmuutos lukittuu sisään. Kotelo voi mitata täydellisesti koneistuksen jälkeen ja silti mitata pyöreänä, kun staattori painetaan sisään, koska häiriösovitus ajaa pysyvän kolmen keilan supistumisen poraukseen.
Elastinen
Palautuu, kun kuorma vapautetaan. Tyypilliset tapaukset: pehmeä jalan taipuminen pulttikuormituksen alaisena, puristuspaine koneistuksen aikana, lämpökasvu käytön aikana.
Piilokustannukset: niin kauan kuin se kestää, se vääristää laakerin ulkorengasta ja siirtää ilmarakoa.
Muovia
Pysyvä. Tyypilliset tapaukset: hitsattu soikea, vedetty takajousi, reiän supistuminen ylisuuresta staattorisovituksesta.
Piilokustannukset: vika pysyy moottorin käyttöiän ajan, eikä sitä voi kiristää.
Neljä vaihetta, joissa moottorin kotelon muodonmuutos tulee osaan
Muodonmuutos tulee teräskoteloon neljästä kohdasta: vetämisestä, hitsauksesta, työstyksestä ja kokoonpanosta. Jokainen jättää erilaisen allekirjoituksen poraukseen, ja jokaisella on todistettu vastatoimi.
Syväveto jättää jäännösjännityksen, ja kuori ponnahtaa takaisin soikeaan materiaalin rentoutuessa, tyypillisesti 0,10 - 0,25 mm kokonaisilmaisimen lukema. Hitsausjalat, kannakkeet ja liitäntäkotelot lisäävät lämpöä ja pidättyvät; huolimaton sarja taivuttaa runkoa tai vetää reiän ulos pyöreästä 0,15-0,40 mm. Koneistus edistää ohuiden seinien leikkaus- ja kiristysvoimia, minkä vuoksi viimeistelymassa ja kiinnitysstrategia ovat tärkeämpiä kuin toleranssimerkintä. Asennus on viimeinen sisääntulokohta: staattorin häiriösovitus supistaa porausta ja epätasaiset jalat taivuttavat runkoa pulttikuormituksen alaisena.
| Vaihe | Tyypillinen allekirjoitus | Tyypillinen magnitudi (TIR) | Ensilinjan vastatoimi |
| Syvä piirustus | Soikea kuori springbackista | 0,10-0,25 mm | Die design ja aihion pidikkeen ohjaus |
| Hitsaus | Poraus soikea ja runko rusetti | 0,15-0,40 mm | Symmetrinen järjestys ja jäykät kalusteet |
| Koneistus | Ohutseinämäinen taipuma puristimien alla | 0,02 - 0,10 mm | Viimeistelyssä viimeiset, pehmeät leuat |
| Kokoonpano | Kolmen lohkon supistuminen | 0,02 - 0,06 mm | Oikeat häiriöt ja riittävä seinä |
Myymälän huomautus
Kaikkien hitsausten jälkeen poratut kotelot pitävät pyöreyden jatkuvasti useita kertoja tiukemmin kuin ennen jalkojen hitsaamista poratut kuoret. Sekvenssi tuottaa enemmän tarkkuutta kuin tiukemman toleranssin huomioteksti koskaan.
Miksi muutama sadasosa millimetriä määrää moottorin käyttöiän
Pienet geometriavirheet muuttuvat suoraan sähköisiksi ja mekaanisiksi häviöiksi, koska ilmarako on kapea ja laakerin sovitus on tarkka.
Pienen tai keskikokoisen moottorin ilmaväli on tyypillisesti 0,25–0,5 mm, ja kohdistuskäytäntö pitää staattisen ilmavälin epäkeskisyyden lähellä 10 prosenttia välistä tai vähemmän. Epäpyöreä reikä työntää staattorin ja roottorin pois keskustasta, mikä luo epätasapainoisen magneettisen vetovoiman, tärinän ja melun. Mekaanisesti vääntynyt kotelo levittää jännitystä epätasaisesti laakerin ulkorenkaan ympärille; jatkuvassa suuressa kuormituksessa rengas vääntyy, kuumenee ja väsyy aikaisin. Kenttäkorjaukset jäljittävät rutiininomaisesti laakerin melun takaisin taipuneeseen runkoon tai pehmeään jalkaan eikä itse laakeriin.
0,25-0,5 mm
Tyypillinen ilmarako pienissä ja keskikokoisissa moottoreissa
10 %
Yhteinen katto staattista ilmaraon epäkeskisyyttä varten
0,05 mm
Pehmeä jalkaraja ennen kuin pulttikuorma taivuttaa runkoa
0,02 mm
Pyöreystavoite viimeistellyssä kotelossa
Reiän pyöreys prosessin läpi, reikä 120 mm, seinä 1,5 mm
Kuinka valmistajat hallitsevat teräskoteloiden moottorin kotelon muodonmuutoksia
Muodonhallinta voitetaan kolmessa paikassa: rakenne, prosessisekvenssi ja verifiointi. Jäykkä, oikeaan järjestykseen hitsattu ja tylsä viimeinen kotelo pysyy pyöreänä; päinvastainen järjestys harvoin toipuu.
Rakenne tulee etusijalle, koska taivutusjäykkyys nousee jyrkästi seinämän paksuuden myötä. Siksi suuren kuormituksen kehykset siirtyvät ohuista vedetyistä kuorista raskaaseen seinärakenteeseen, jossa on täysi pohja:
 Sisähalkaisija 260 Raskasseinäinen moottorikotelo jalustalla Tämän raskaan seinän teräsmoottorikotelon moottorikotelon sisähalkaisija on 260 mm, korkeus 360 mm ja materiaalin paksuus 5 mm, mikä tarjoaa erittäin korkean... Näytä tuote →
Putkipohjainen rakentaminen vie samaa ajatusta pidemmälle. Saumaton teräsputkiaihio alkaa pyöreänä, joten korjausta tarvitaan vähemmän ennen porauksen lopettamista. Meidän teräsputken moottorikotelon valmistusopas ostajille kävelee tämän reitin läpi askel askeleelta, mukaan lukien seinien valinta ja toleranssiodotukset.
 Sisähalkaisija 127 Raskasseinäinen moottorikotelo Tämä moottorin kotelo on valmistettu tarkasti korkealaatuisesta saumattomasta teräsputkesta. Sen sisähalkaisija on 127 mm ja seinämän paksuus 7,9 mm, joten se tarjoaa sekä tarkat... Näytä tuote →
Poraa viimeinen, mittari pyöreä, ja loput prosessista suojaa geometriaa, josta olet jo maksanut.
- Hitsaa ennen kuin poraat. Viimeistelytyöstö tapahtuu jokaisen lämpövaiheen jälkeen, ja poraus pidetään pyöristettynä jäykässä kiinnikkeessä hitsauksen aikana.
- Lievitä stressiä siellä, missä sillä on merkitystä. Symmetrinen hitsaussarja ja raskailla osilla jännityksenpoisto ennen lopullista leikkausta.
- Purista varovasti. Pehmeät leuat ja monipistetuki estävät ohuita seiniä tunkeutumasta koneistuksen aikana.
- Mittaa pyöreys, ei vain halkaisija. Ilmamittari tai tulppatarkistukset useilla aksiaalisilla syvyyksillä havaitsevat ovaalin, jonka kaksipistemikrometri lukee hyvänä.
Mitä tulee määrittää ja tarkistaa ennen kuin asunnot saapuvat linjallesi
Lisää geometria ja mittausmenetelmä ostospesifikaatioon ja varmista sitten molemmat saapuvan tarkastuksen yhteydessä. Kaksi ostajaa, jotka tilaavat saman nimellisosan, voivat nähdä hyvin erilaisia kenttätuloksia riippuen siitä, mitä piirustus todella ohjaa.
Määritä reiän pyöreys indikaattorin kokonaislukemaksi, tyypillisesti 0,02 - 0,03 mm viimeistellyissä porauksissa ja jalan samantasoisuus 0,05 mm:n sisällä. Nimeä mittausmenetelmä piirustuksessa: ilmamittari tai koordinaattimittaus kolmella aksiaalisyvyydellä, ei yksittäinen kahden pisteen halkaisijatarkistus. Suorita sitten neljä käytännön tarkistusta jokaiselle erälle:
- Mittaa reiän pyöreys kolmella aksiaalisyvyydellä ja kirjaa lukemat.
- Tarkista jalan samantasoisuus pintalevystä kuormittamattomana.
- Koepaina staattoria ja tallenna voimakäyrä; nousevat piikkiliput kantoivat supistumisriskin.
- Varmista asennuksen yhteydessä, että jokainen jalka on 0,05 mm sisällä ennen lopullista vääntömomenttia.
Kiinnitysrakenne ansaitsee yhtä huomiota, sillä kannakkeet ja joustavat elementit päättävät kuinka kuormitus kulkee runkoon. Kotelo, jossa on suunnitelluilla joustopisteillä, vaimentaa asennusjännitystä sen sijaan, että se johtaisi sitä reikään:
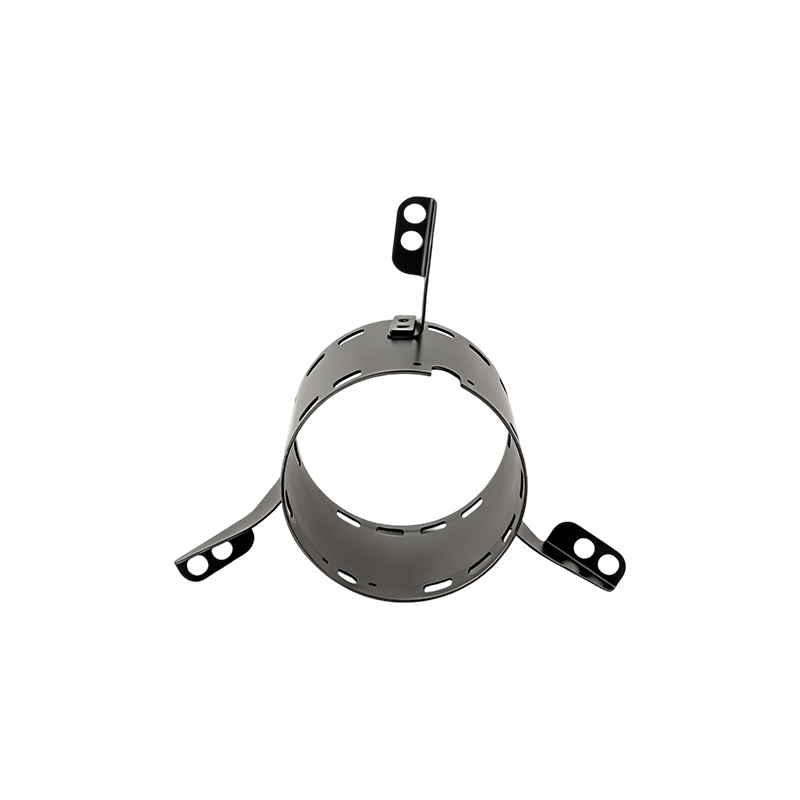 Sisähalkaisija 120 teräsmoottorikotelo, jossa on kolme joustavaa kiinnikettä Tässä teräksisessä moottorikotelossa on tarkkuussuunniteltu rakenne, jonka sisähalkaisija on 120 mm, korkeus 105 mm ja seinämän paksuus 1,5 mm, jolloin saavutetaan kompakti... Näytä tuote →
Jos pelissä on useita rakenteita, vertaa seinä-, alusta- ja kannakevaihtoehtoja standardin välillä teräsmoottorikoteloiden valikoima ennen piirustuksen lukitsemista.
Käsittele pyöreyttä prosessin tuloksena, älä piirustustoiveena. Jiangsu Yufeng Electric Co., Ltd.:ssä leimaus, hitsaus, koneistus ja tarkastus suoritetaan yhdessä tehtaassa, mikä tekee sekvenssiohjauksesta toimeenpantavan ja pitää muodonmuutosriskin poissa linjastasi.
Usein kysyttyjä kysymyksiä moottorin kotelon muodonmuutoksesta
Voidaanko epämuodostunutta moottorikoteloa korjata?
Elastiset syyt voivat: jalkojen välilevyt ja peräkkäinen kiristys yleensä poistaa pehmeän jalan vääristymän. Reiän plastinen muodonmuutos vaatii yleensä uudelleen työstämistä tai vaihtamista, koska yli muutaman sadasosan millimetrin pyöreä reikä jatkaa laakerin ulkorenkaan toimintaa moottorin loppuelämän ajan.
Pysäyttääkö paksumpi seinä aina muodonmuutoksia?
Paksuus auttaa paljon, sillä taivutusjäykkyys skaalautuu suunnilleen seinämän paksuuden kuutioon, mutta se ei oikeuta huonoa käytäntöä. Väärässä järjestyksessä hitsattu tai huolimattomasti puristettu paksu kotelo voi silti tulla ulos kierroksesta. Raskas seinä- ja putkipohjainen rakenne tarjoaa täyden hyödynsä vain, kun ne yhdistetään hitsausjärjestykseen ja viimeistelyporaukseen.
Onko muodonmuutos aina kotelon valmistajan vika?
Nro. Pehmeä asennusjalka, ylikiristetut kiinnityspultit, putken jännitys ja lämpösykli muuttavat kaikki kotelot, jotka lähtivät tehtaalta spesifikaatioiden mukaan. Siksi pehmeät jalkatarkastukset kuuluvat asennusprosessiin ja siksi saapuvilla pyöreystarkistuksilla on merkitystä molemmin puolin.
Mikä rakenne kestää muodonmuutoksia parhaiten?
Suuren kuormituksen ja suurempien runkojen tapauksessa raskasseinäiset teräs- ja putkipohjaiset kotelot pitävät geometrian parhaiten, ja 304 ruostumattomat versiot tuovat saman jäykkyyden siellä, missä tarvitaan myös korroosionkestävyyttä. Sovita rakenne kuormitusreittiin sen sijaan, että ostaisit pelkän paksuuden.
 Previous